

İntensity ve Coverage (Örtünme) :
- . (Dr. David Kirk | Coventry University-2016) makalesinde intensitiny açıklarken atış yoğunluğunun sonucunda oluşan almen strip eğirisini bir İntensity açıklaması olarak beyan etmiştir. En basit halde bir saniyede bir nozuldan püskürtülen tanecik (aşındırıcı) miktarına da intensity denile bilir. İntensity, atış (dövme) akışının enerjisinin ölçüsüdür. Atış(dövme) akışının enerjisi, bir bileşenin yüzeyine uygulanan basınç geriliminin miktarını doğrudan etkiler.
Yüzeydeki artık basınç gerilmeleri, metal yorgunluğuna ve bazı gerilim türlerine karşı direnç sağlar. İntensity, bir Almen strip üzerinde, dövülmüş bir Almen şeridinin yay yüksekliği ölçümü olarak ifade edilir.
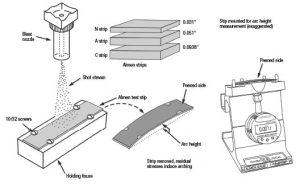
Shot peening prosesinde coverage (örtünme), bilyelerin işlem yapılan yüzeye yeterli ve homojen şekilde çarptığının temel göstergelerinden biridir.
Coverage (Örtünme) Nedir?
Coverage, shot peening sırasında bilyelerin yüzeyde oluşturduğu çarpma izlerinin, işlem yapılması gereken toplam yüzey alanının ne kadarını kapladığını ifade eder ve yüzde (%) olarak belirtilir.
Örneğin %100 coverage, işlem görmesi gereken yüzeyin tamamının bilye çarpma izleriyle kaplandığı anlamına gelir. Burada önemli bir ayrım vardır: %100 coverage, yüzeydeki her noktanın yalnızca bir kez bilye darbesi aldığı anlamına gelmez. Bilye izleri rastgele oluştuğu için bazı bölgeler birden fazla darbe alırken, tam coverage elde edilene kadar diğer bölgelerdeki boşlukların da kapanması gerekir.
Shot Peening’de Coverage Neden Önemlidir?
Shot peening’in temel amacı yüzey ve yüzeye yakın bölgede basma kalıntı gerilmeleri (compressive residual stresses) oluşturarak yorulma çatlaklarının başlamasını ve ilerlemesini zorlaştırmaktır.
Coverage yetersiz olduğunda yüzeyde yeterince peen edilmemiş bölgeler kalabilir. Bu bölgeler özellikle yorulma yükleri altında potansiyel çatlak başlangıç noktaları haline gelebilir. Bu nedenle kritik parçaların shot peening prosesinde yalnızca Almen intensity değerinin doğru olması yeterli değildir; belirtilen şartının da sağlanması gerekir.
Başka bir ifadeyle:
Inten. bize prosesin darbe şiddetini, Ört. ise gerekli yüzeyin ne ölçüde işlendiğini gösterir.
Coverage Nasıl Kontrol Edilir?
Pratikte Ört. çoğunlukla yüzeyde oluşan bilye izlerinin görsel veya büyütmeli incelemesiyle değerlendirilir. Parçanın geometrisine ve proses şartnamesine bağlı olarak uygun büyütme altında yüzey kontrol edilir ve işlenmemiş bölgelerin kalıp kalmadığı değerlendirilir.
Özellikle;
- delik çevreleri,
- Radiuslar,
- diş dipleri,
- kanallar,
- köşeler,
- girintili bölgeler,
- bilyenin doğrudan ulaşmasının zor olduğu bölgeler
ayrıca kontrol edilmelidir.
Çünkü düz ve açık bir yüzeyde %100 Cov. sağlanmış olması, karmaşık geometrinin tamamında aynı Cov. seviyesine ulaşıldığını otomatik olarak göstermez.
%100 Coverage Nasıl Belirlenir?
Proseste belirli bir süre shot peening uygulanır ve yüzey kontrol edilir. İşlenmemiş alanlar görülüyorsa işlem süresi artırılır. Yüzeyde gözlemlenebilir işlenmemiş bölgelerin kalmadığı ilk proses süresi %100 ‘e ulaşmak için gereken süre olarak kabul edilir.
Bu süre proses geliştirme sırasında belirlendikten sonra üretimde makine parametreleri kontrol altında tutulmalıdır:
bilye debisi + hava basıncı/türbin hızı + nozul konumu + nozul açısı + mesafe + parça hareketi + bilye özellikleri + proses süresi
Ört. üzerinde birlikte etkilidir.
%200, %300 Coverage Ne Demektir?
Bu konu sık karıştırılır.
Örneğin bir parçanın %100’e 4 dakikada ulaştığı proses geliştirme sırasında belirlenmişse:
| İstenen Cov. | Yaklaşık proses süresi |
|---|---|
| %100 | 4 dakika |
| %200 | 8 dakika |
| %300 | 12 dakika |
Dolayısıyla %200 , yüzeyin %200’ünün kaplanması değildir. Fiziksel olarak yüzey alanının %100’ünden fazlası kaplanamaz. Buradaki %200 ifadesi, %100, için belirlenen maruziyet süresinin iki katının uygulanması anlamındadır.
Coverage ile Saturation Aynı Şey Değildir
Bu ayrım özellikle önemlidir.
Saturation, Almen strip üzerinde intensity’nin belirlenmesiyle ilgilidir.
Cov. , gerçek parçanın yüzeyindeki bilye çarpma izlerinin kaplama durumuyla ilgilidir.
Dolayısıyla:
Almen saturation curve → intensity kontrolü
Parça yüzeyi → Cov. kontrolü
Bir proses Almen açısından doğru Şiddet değerini sağlayabilir ancak yanlış nozul hareketi veya erişilemeyen bir bölge nedeniyle parçanın belirli alanlarında Cov. yetersiz olabilir.
Fazla Cov. Her Zaman Daha İyi Değildir
“Ne kadar fazla shot peening yapılırsa o kadar iyidir” yaklaşımı doğru değildir.
Gereğinden fazla maruziyet; yüzey pürüzlülüğünün artmasına, gereksiz plastik deformasyona, boyutsal değişime veya ince/kritik geometrilerde yüzey hasarı riskinin yükselmesine neden olabilir. Bu nedenle cov. , ilgili teknik resim, proses şartnamesi ve uygulanabilir standartların istediği seviyede tutulmalıdır.
Özetle: Shot peening prosesinin başarısı yalnızca doğru Almen intensity değerinin elde edilmesine bağlı değildir. Doğru Şiddet + yeterli cov. + kontrollü bilye + doğru proses parametreleri birlikte sağlandığında tekrarlanabilir ve güvenilir bir shot peening prosesi elde edilir.
Belirli bir yüzeye püskürtülen taneciklerin (aşındırıcıların) etkisi. Bu etkilenmiş alnın etkisi yüzde ile değerlendirilir. Bu etki alanı püskürme hızına, tane boyutuna ve püskürme debisi ile değişmektedir. Belirlenen kriterlere göre yapılan işlemler 100% olarak tanımlanır. İki kez aynı Alana uygulama yapıldığında %200 gibi rakamlarla tanımlanır.
Örtünme shotpeening işlemi endüstride kendi yerini aldığından endüstri öncüsü olan ülkelerin standartları gereği farklı şekillerde control edilir, örneğin Amerika standartları gereği Peen-Scan adı verilen bir işlem yardımı ile parça yüzeyinin izlenmesi, parçanın işleme yetersiz kaldığı veya hiç olmadığı alanların kolaylıkla tespit edilir. Japonyada bu işlem X ışınları yardımı ile yapılıp ve Fransada bu işlem CETİM’in geliştirdiği yöntemlerle yapılır.
Shotpeening veya Bilyeli dövme yoluyla gerinim sertleştirme operasyonunun parametrelerinin kontrol edilmesindeki zorluklar, çoğu zaman kullanıcıların, parçanın gerekli boyutlarını hesaplarken bilyeli dövmeden kaynaklanan artık gerilimleri hesaba katmadan, bunu yalnızca ekstra bir güvenlik faktörü olarak ele almasına neden olur.

Shot Peening Intensity Nedir ve Nasıl Ölçülür?
Intensity (şiddet/yoğunluk), shot peening prosesinde bilyelerin yüzeye uyguladığı etkin darbe enerjisinin proses üzerindeki etkisini ifade eden temel kontrol parametrelerinden biridir. Ancak intensity, doğrudan bilyenin kinetik enerjisinin ölçülmesi değildir. Standart Almen strip üzerinde oluşan kalıcı eğrilik (arc height) üzerinden belirlenen proses şiddetidir.
Intensity; bilye çapı, bilye sertliği ve yoğunluğu, hava basıncı veya türbin hızı, bilye hızı, bilye debisi, nozul mesafesi ve açısı gibi birçok parametreden etkilenir.
Intensity Nasıl Ölçülür?
Shot peening intensity ölçümünde Almen strip, Almen holder ve Almen gage kullanılır. Genel yöntem şöyledir:
- Uygulamaya uygun N, A veya C tipi Almen strip seçilir.
- Strip, Almen holder üzerine standart şekilde sabitlenir.
- Strip, parçaya uygulanacak shot peening şartlarına maruz bırakılır.
- İşlemden sonra strip holder’dan çıkarılır.
- Stripin oluşturduğu eğrilik Almen gage ile ölçülür.
- Farklı maruziyet süreleriyle birkaç strip işlenerek saturation curve (doygunluk eğrisi) oluşturulur.
- Eğri üzerinden saturation point ve buna karşılık gelen Almen intensity belirlenir.
Burada çok önemli bir nokta vardır: Tek bir Almen strip ölçümü yaparak gerçek proses intensity’si belirlenmez. Proses geliştirme/validasyon aşamasında farklı maruziyet sürelerinden elde edilen değerlerle saturation curve oluşturulması gerekir.
Örneğin sonuç 0.30 mmA olarak belirlenmişse, bu Almen A strip kullanılarak belirlenen 0,30 mm Almen intensity anlamına gelir.
Saturation Point Nasıl Belirlenir?
Klasik saturation kriterinde, eğri üzerinde maruziyet süresi iki katına çıkarıldığında arc height değerindeki artışın %10 veya daha az olduğu ilk nokta saturation point olarak belirlenir.
Örneğin belirli bir proses şartında saturation time 4 dakika olarak bulunmuşsa, 8 dakikadaki arc-height artışı 4 dakikadaki değerin %10’unu aşmamalıdır. Bu noktanın arc-height değeri prosesin Almen intensity değerini verir.
Bu nedenle intensity ile saturation time aynı şey değildir:
Saturation time = süre
Vuruş şiddeti = saturation noktasındaki Almen arc height değeri
Intensity ve Coverage Birlikte Nasıl Değerlendirilir?
Shot peening prosesinde intensity ve coverage birbirini tamamlayan ancak farklı şeyleri ölçen iki kritik parametredir. Intensity, prosesin yüzeye uyguladığı darbe şiddetini Almen sistemi üzerinden kontrol ederken; coverage, gerçek parça yüzeyinin bilye darbeleriyle ne ölçüde işlendiğini gösterir.
Bir proseste istenen intensity değerinin elde edilmesi, tek başına parçanın doğru shot peening işlemine tabi tutulduğunu göstermez. Aynı zamanda teknik şartnamede belirtilen coverage seviyesinin de parçanın gerekli tüm bölgelerinde sağlanması gerekir.
Bunu teknik olarak kısa şekilde şöyle ifade edebiliriz:
Şiddet ölçüm prosesin ne kadar şiddetli olduğunu, Cov. ise yüzeyin ne kadarının yeterli şekilde işlendiğini gösterir. Başarılı ve tekrarlanabilir bir shot peening prosesi için belirtilen Şiddet ölçüm aralığı ile gerekli coverage seviyesinin birlikte sağlanması gerekir.
(Kummetal Eğitim Gurubu)