

Shot Peening Nedir? Bilyeli Dövme ve Profesyonel Shot Peening Hizmeti
Kummetal, Türkiye’de profesyonel shot peening uygulama hizmeti sunan, shot peening prosesleri ve yüzey güçlendirme teknolojileri konusunda uzmanlaşmış bir mühendislik firmasıdır. Bu uygulamalarımız; havacılık, savunma, otomotiv, enerji ve yüksek performans gerektiren endüstriyel parçaların yorulma dayanımını ve servis ömrünü artırmaya yönelik olarak gerçekleştirilmektedir.
Shot Peening Nedir ve Nasıl Uygulanır?
Shot peening (bilyeli dövme), metal parçaların yüzeyine kontrollü şekilde küçük küresel bilyelerin yüksek hızda çarptırılmasıyla uygulanan mekanik bir yüzey güçlendirme işlemidir. Bilyelerin yüzeye çarpması sonucunda malzemenin yüzey tabakasında plastik deformasyon oluşur ve basma kalıntı gerilmeleri (compressive residual stress) meydana gelir. Bu basma gerilmeleri, yorulma çatlaklarının oluşmasını ve ilerlemesini zorlaştırarak parçanın yorulma dayanımının ve servis ömrünün artırılmasına yardımcı olur.
Bilyeli dövme işlemi; çelik, paslanmaz çelik, seramik veya cam bilyelerin kontrollü basınç ve hız altında parça yüzeyine püskürtülmesiyle uygulanır. Proses sırasında bilye çapı, bilye sertliği, püskürtme basıncı, püskürtme açısı, mesafe, Almen intensity (Almen şiddeti) ve yüzey coverage (kaplama oranı) gibi parametreler kontrol edilir. Uygulamanın doğrulanmasında Almen Strip ve Almen Gage kullanılarak proses şiddeti ölçülür ve saturation curve (doygunluk eğrisi) oluşturulur.
Kummetal, profesyonel shot peening hizmetlerini parçanın malzemesi, geometrisi, sertliği ve çalışma koşullarına göre planlamaktadır. Bilyeli dövme prosesinde bilye tipi ve boyutu, Almen şiddeti, coverage oranı, püskürtme basıncı ve işlem süresi gibi kritik parametreler kontrol edilerek tekrarlanabilir proses kalitesi sağlanır. Uygulamalar; havacılık, savunma, otomotiv, enerji ve yüksek yorulma dayanımı gerektiren endüstriyel parçalar için gerçekleştirilmektedir.
Bilyeli dövme prosesinde kalite kontrol, uygulamanın doğru ve tekrarlanabilir sonuç vermesi açısından kritik öneme sahiptir. Kummetal’de proses kontrolleri; Almen Strip ve Almen Gage kullanılarak Almen intensity ölçümü, saturation curve (doygunluk eğrisi) oluşturulması, coverage kontrolü, bilye boyutu ve kondisyonunun takibi gibi temel parametreleri kapsar. Uygulamalar müşteri teknik şartnameleri ve projeye bağlı olarak ilgili SAE, AMS ve MIL standartlarının gereklilikleri dikkate alınarak gerçekleştirilir.
Kummetal, İstanbul’daki uygulama merkezinde profesyonel fason (bilyeli dövme) hizmeti sunmaktadır. Fason shot peening uygulamaları; dişliler, miller, yaylar, türbin parçaları, havacılık ve savunma sanayi parçaları ile yorulma dayanımının artırılması gereken kritik metal komponentlere uygulanabilmektedir. Proses, parçanın teknik gereksinimlerine göre belirlenen kontrollü bilyeli dövme parametreleriyle gerçekleştirilir.
Yüzeyde Nasıl Basma Kalıntı Gerilmesi Oluşturur?
İşlem sırasında yüksek hızla parça yüzeyine çarpan küresel bilyeler, yüzey tabakasında kontrollü plastik deformasyon oluşturur. Bilyenin yüzeye yaptığı her darbe çok küçük bir mekanik çekiçleme etkisi meydana getirir. Yüzey tabakası plastik olarak şekil değiştirmeye çalışırken, alt tabakadaki elastik malzeme bu deformasyonu sınırlar. Bunun sonucunda yüzeye yakın bölgede basma kalıntı gerilmeleri (compressive residual stresses) meydana gelir.
Bu basma gerilmeleri, özellikle çevrimsel yük altında çalışan metal parçalarda yorulma çatlaklarının başlamasını ve ilerlemesini zorlaştırır. Bu nedenle bu proses; dişliler, miller, yaylar, krank milleri, türbin parçaları ve havacılık komponentleri gibi yüksek yorulma dayanımı gerektiren parçaların servis ömrünü artırmak amacıyla yaygın olarak uygulanmaktadır.
Yüzey Üstü ve Yüzey Altı Artık Gerilmeler
Bu proses işleminin en önemli etkilerinden biri, metal parçanın yüzeyinde ve yüzeye yakın tabakalarında basma kalıntı gerilmesi (compressive residual stress) oluşturarak yorulma dayanımını artırmasıdır. Yorulma çatlakları çoğunlukla parça yüzeyinden başladığı için yüzeyde oluşturulan basma kalıntı gerilmeleri çatlak başlangıcını geciktirmeye yardımcı olur.
İşlemin etkisi yalnızca en üst yüzeyle sınırlı değildir. Uygulanan Almen intensity, bilye boyutu, bilye sertliği, püskürtme hızı ve malzemenin mekanik özelliklerine bağlı olarak basma kalıntı gerilmesi yüzey altındaki belirli bir derinliğe kadar devam eder. Yüzeyden derinliğe doğru oluşan bu gerilme dağılımı residual stress profile (kalıntı gerilme profili) olarak değerlendirilir.
Uygun şekilde kontrol edilen proses, özellikle çevrimsel yük altında çalışan kritik parçalarda yorulma çatlaklarının başlamasını geciktirmeye ve çatlak ilerleme direncini artırmaya yardımcı olur.
Bu işin sonucu olarak parçaların kritik noktalarında yorulma dayanımını artırmak amaçlı bilyeli dövme işlemi yapılır. Genellikle yoğun olan malzemelerin bu işlem sonrası, yüzeyinde yoğunluk değişmeden, daha ziyade basma gerilme tabakasının oluşmuş olması, yorulma dayanımını arttırmaktadır.
Yaygın malzemelerin kırılma gerilimi büyük ölçüde değişir. Örneğin, çelik, tipik olarak 250 megapaskal (MPa) civarında yüksek bir kırılma gerilimine sahiptir; alüminyum ise yaklaşık 70 MPa civarında daha düşük bir kırılma gerilimine sahiptir. Ahşap gibi daha yumuşak malzemelerin kopma gerilimleri 30 ila 80 MPa arasında değişirken, cam gibi kırılgan malzemeler daha düşük gerilimlerde20-40 MPa civarında kırılırlar Bu değerler yaklaşık değerlerdir ve sıcaklık, malzeme kalitesi gibi faktörlere bağlı olarak değişiklik gösterebilir.
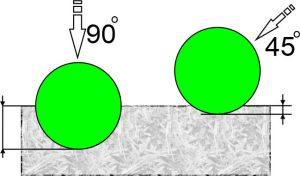
Bilyeli dövme işleminde genel faktörlere dikkat edilmezse bu işlemin yüzey temizlikten başka farkı olamaz. Faktörleri sıralamak ister isek birincisi vuruş açısıdır.
Shot Peening Prosesinde Almen Intensity Kontrolü
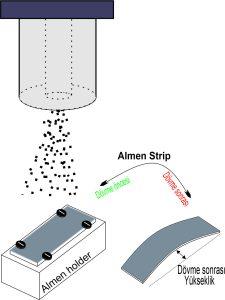
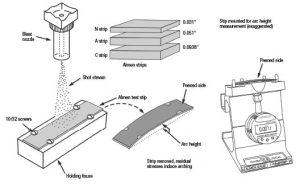
Bu prosesde uygulanan darbe enerjisinin kontrol edilmesi ve prosesin tekrarlanabilirliğinin sağlanması için Almen intensity (Almen şiddeti) ölçümü kullanılır. Ölçüm, uygun tipte Almen Strip’in Almen Holder üzerine sabitlenerek belirlenen proses koşullarında bilyeli dövme işlemine tabi tutulmasıyla gerçekleştirilir. İşlem sonrasında stripte oluşan eğrilik Almen Gage ile ölçülür.
Farklı maruziyet sürelerinde elde edilen ölçüm değerleri kullanılarak saturation curve (doygunluk eğrisi) oluşturulur ve prosesin Almen intensity değeri belirlenir. Böylece bu prosesinin tanımlanan teknik şartname ve proses parametreleri içerisinde çalışıp çalışmadığı kontrol edilir.
Shot Peening Bilye Boyutu, Şekli ve Kalitesi
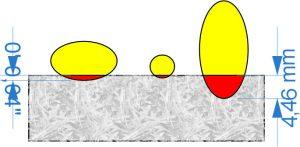
Shot peening prosesinde kullanılan bilyenin boyutu, şekli, sertliği ve kalitesi proses sonucunu doğrudan etkileyen temel parametrelerdendir. Kullanılan medyanın mümkün olduğunca küresel olması ve kırılmış, keskin kenarlı veya standart dışı partiküllerin belirlenen sınırlar içerisinde tutulması gerekir.
Bilye boyutu ve kondisyonu düzenli olarak kontrol edilmelidir. Uygun olmayan veya aşırı kırılmış bilyeler yüzeyde istenmeyen izlere ve proses kararlılığının bozulmasına neden olabilir. Bu nedenle bilye seçimi ve kontrolü, uygulanacak teknik şartname ve malzeme özelliklerine göre yapılmalıdır.
Shot Peening Püskürtme Açısı ve Nozul Mesafesi
Püskürtme açısı ve nozul ile parça yüzeyi arasındaki mesafe, shot peening prosesinin intensity ve coverage değerlerini etkileyen önemli parametrelerdir. Mümkün olan uygulamalarda bilyelerin yüzeye dik veya dike yakın açıyla çarpması tercih edilir. Geometrik nedenlerle daha düşük açılarda yapılan uygulamalarda proses etkinliği değişebileceğinden parametrelerin doğrulanması gerekir.
Nozul ile parça arasındaki çalışma mesafesi de bilyelerin yüzeye ulaşma hızını, püskürtme desenini ve proses kararlılığını etkileyebilir. Bu nedenle nozul açısı, çalışma mesafesi, hava basıncı, bilye debisi ve hareket hızı gibi parametreler proses doğrulaması sonrasında kontrol altında tutulmalıdır.
Shot Peening Hizmetlerimiz ve Referanslarımız
Kummetal, Türkiye’de profesyonel Bilyeli Dövme uygulama hizmetleri sunmaktadır. Başta havacılık ve savunma sanayi olmak üzere otomotiv, enerji, raylı sistemler, makine ve yay üretimi gibi yüksek yorulma dayanımı gerektiren sektörlere yönelik shot peening uygulamaları gerçekleştirmekteyiz.
Farklı sektörlerde faaliyet gösteren birçok kuruluş için gerçekleştirdiğimiz projeler ve uygulamalar, Kummetal’in bu uygulama alanındaki mühendislik ve proses tecrübesini yansıtmaktadır. Aşağıda hizmet verdiğimiz ve proje gerçekleştirdiğimiz kuruluşlardan bazıları yer almaktadır.


Neden Kummetal Shot Peening?
Kummetal, bu uygulamalarında yalnızca yüzey işlemi gerçekleştirmekle kalmaz; parçanın malzemesi, geometrisi, çalışma koşulları ve teknik gereksinimlerini değerlendirerek uygun proses parametrelerinin belirlenmesine yönelik mühendislik yaklaşımı sunar.
Uygulamalarımızda Almen Intensity, saturation curve (doygunluk eğrisi), coverage (yüzey kaplama oranı), bilye boyutu ve kondisyonu, püskürtme basıncı, bilye debisi, nozul açısı ve çalışma mesafesi gibi kritik proses parametreleri kontrol altında tutulur.
Havacılık, savunma, otomotiv, enerji ve yüksek performans gerektiren endüstriyel uygulamalarda; müşteri teknik şartnameleri ve proje gereksinimlerine bağlı olarak ilgili SAE, AMS ve MIL standartları dikkate alınarak shot peening prosesleri planlanır ve uygulanır.
Kummetal Shot Peening hizmetleri kapsamında:
- Profesyonel fason uygulaması
- Almen Intensity ölçümü ve saturation curve oluşturulması
- Coverage kontrolü
- Bilye seçimi ve proses parametrelerinin belirlenmesi
- Proses geliştirme ve optimizasyonu
- Teknik danışmanlık
- Operatör ve mühendis eğitimleri
- Makine, ekipman ve proses desteği
( Shot peening prosesinin doğru uygulanması, kontrol edilmesi ve geliştirilmesi için Shot Peening Eğitimi ve Danışmanlık hizmetlerimiz hakkında detaylı bilgi alabilirsiniz.)
Shot Peening Hizmeti İçin Bizimle İletişime Geçin
Parçanız için uygun bilyeli dövme prosesi, bilye seçimi, Almen intensity değeri ve uygulama yöntemi hakkında teknik destek almak veya fiyat teklifi talep etmek için Kummetal ile iletişime geçebilirsiniz.